

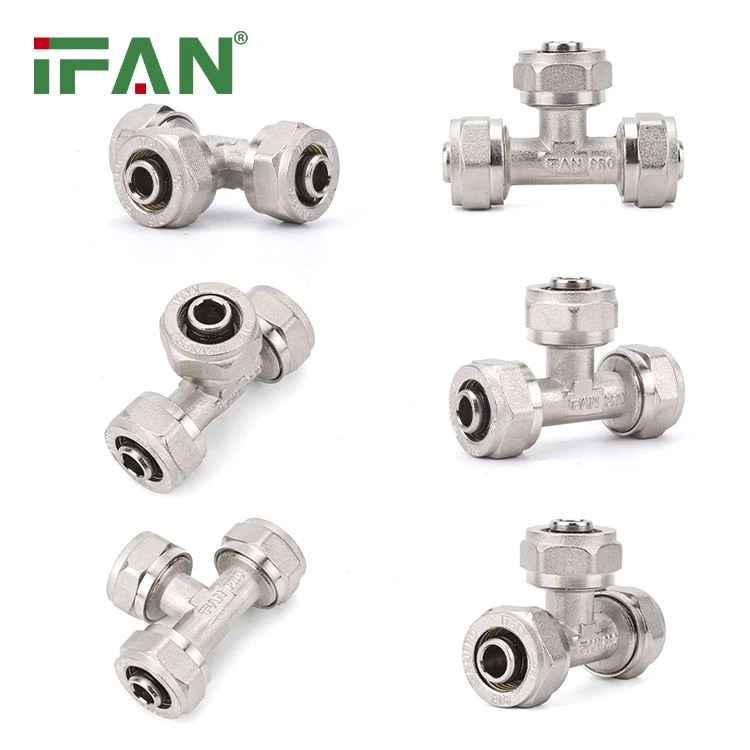


IFAN ASTM F877 kvinnelige komprimerings -tee er designet med tre distinkte ender.
To ender har kompresjonsporter med matchende indre diametre.
Den tredje enden er en kvinnelig gjenget forbindelse.
Liket av tee er støpt som en enhet.
Hver ende er maskinert for dimensjonsnøyaktighet og justering.
Tee overholder ASTM F877 dimensjonale krav.
Produksjonen følger stramme produksjonsgrenser.
Alle komprimeringer slutter samsvarer med standardrørstørrelser.
Den kvinnelige tråden samsvarer med nasjonale trådspesifikasjoner.
Monteringen er trykksjekket etter produksjonen.
Gjenget endedesign
Den kvinnelige gjengede enden følger ASTM standard trådform.
Trådhøyde stemmer overens med referansemålerverktøy.
Tråddybde må oppfylle minimumsengasjementsspesifikasjon.
Intern overflatebehandling er jevn og burrfri.
Hver tråd inspiseres under forstørrelse under testing.
Trådavsmalning måles ved hjelp av pluggemålere.
Endelige tråddimensjoner registreres per produksjon.
Ingen sprekker eller defekter er tillatt i nærheten av trådrot.
Den kvinnelige porten inkluderer en armeringskrage -ring.
Gjenget sone er isolert fra kompresjonsseksjoner.

Komprimeringsportdetaljer
De to kompresjonsportene er like i størrelse.
Hver port godtar en kompresjonsmutter og hylse.
Det interne trinnet guider riktig hylseposisjonering.
Kompresjonssoner er avsmalnet i presise vinkler.
Portåpninger er sirkulære og fri for hindringer.
Endene er avfaset for glatt rørinnsetting.
Kompresjonstråder samsvarer med Ifan komprimeringsmutterdimensjoner.
Trådformer må være skarpe og fullt definert.
Parringsflater testes for aksial innretting.
Trådlengde er konsistent på tvers av beslag.
Kompresjonsmutter og ermet komponenter
Hver tee inneholder to komprimeringsnøtter og ermer.
Nøtter støpes med hvitt plastmateriale med høy påvirkning.
Ermer er forhåndsinnsatt inne i hver kompresjonsport.
Nøtter må rotere fritt på gjengede porter.
Hver mutter samsvarer med den ytre passende tråden nøyaktig.
Ermer opprettholder konsentrisitet under frakt og håndtering.
Nøttetråder kuttes med ensartet tonehøyde og dybde.
Ermer har en jevn indre diameter.
Ingen overflatesprekker eller tomrom er akseptable.
Alle komprimeringskomponenter er merket med batch -ID.
Presisjonsdimensjonal kontroll og testsystem
Produksjonsprosessen implementerer et omfattende kvalitetssikringsrammeverk som omfatter følgende nøkkelkomponenter:
Toleranseoverholdelse
Alle tee -dimensjoner holder seg strengt til ASTM F877 -spesifikasjoner med kontrollerte geometriske avvik.
Filivlengdekonsistens opprettholdes gjennom måling av midt-til-ende, og sikrer mindre enn eller lik 0. 1% posisjonstoleranse.
Avanserte måleteknikker
Verifisering av ytre diameter bruker digitale bremser med ± 0. 02mm oppløsning for feilminimering.
Ultrasonic pulse-ekko-teknologi muliggjør ikke-destruktiv veggtykkelsesanalyse på tvers av materiallag.
Kvinnelig trådgren vinkelrett vinkelrett er validert ved bruk av laserjusterte vinkelmålesystemer (9 0 grad ± 0,5 grad).
Kalibreringsprotokoller
Høydeverifisering bruker karakter AA -kalibreringsblokker som er sporbare til NIST -standarder.
Senterlinjeposisjoneringsnøyaktighet bekreftes gjennom CMM-basert 3D-koordinatanalyse.
Kvalitetsstyring
Hver produksjonsbatch genererer digitale inspeksjonsrapporter som dokumenterer 12 kritiske dimensjonsparametere.
Ikke-konforme enheter segregeres automatisk til gjenoppretting av materialet, og oppnår 98,7% gjenvinningseffektivitet.
Dette integrerte systemet kombinerer standardiserte protokoller med presisjonsmetrologiteknologier, og etablerer sporbarhet med full prosess gjennom dataintegrasjon med flere kilder.
Overflateintegritet og renslighet
Den ytre overflaten må være glatt og fri for blits.
Ingen injeksjonsportmerker kan vises på tetningsområder.
Overflatestruktur testes ved hjelp av visuell inspeksjon og sensorer.
Matt finish må være ensartet over tee.
Ingen skvetter er tillatt på ferdige beslag.
Overflaten må være fri for fett eller støv.
Polymerer må motstå skrubbsår under emballasje og transport.
Tetningsflater må forbli uskadet under lagring.
Standarder for overflatebehandling er lagt ut på alle inspeksjonsstasjoner.
Ikke-konformerende overflatedeler er markert og ødelagt.
Termisk og strukturell testing
Tee -besetninger gjennomgår temperatursykling under stresstesting.
Området inkluderer eksponering fra -30 grad til 110 grader.
Gjengede og komprimeringsendene er underforsøkt under testing.
Termisk ekspansjon blir registrert på tvers av fargesoner.
Ingen synlig skjevhet eller sprekker er tillatt.
Hver tilkobling må ha form under oppvarming og kjøling.
Internt trykk må ikke forårsake lekkasje ved tetninger.
Momenttester utføres på gjenget ende.
Kompresjonsporter er stresstestet under aksial spenning.
Alle resultatene er logget etter produksjonsdato.
Batch -sporbarhet og produktmerking
Hver tee inneholder støpte batchidentifikasjonsmarkeringer.
Emballasje inkluderer boksekoder koblet til produksjonslogger.
Bokser inneholder QR -koder for digital sporing.
Fraktetiketter gjenspeiler delenummer og formnummer.
Alle pakker inneholder en trykt kvalitetssjekkliste.
Beslag sorteres etter størrelse og tilkoblingstype.
Hvert parti inneholder en trykt dimensjonal inspeksjonsrapport.
Etikettfarger er matchet med teefarge.
Pakker er forseglet for å forhindre forurensning.
Lagret varelager følger FIFO -lagerrotasjon.

Inspeksjonsprosedyrer og prosesskontroll
Visuelle sjekker utføres etter støping og maskinering.
Trådnøyaktighet bekreftes med metalltrådmålere.
Kompresjonstråddybde måles digitalt.
Kvinnelige tråder er dreid under spotkontroller.
Alle dimensjoner bekreftes ved bruk av kalibrerte verktøy.
Kompresjonshylser fjernes tilfeldig og inspiseres.
Materialprøver testes i et laboratorium månedlig.
Optiske kameraer skanner tee skisserer for deformiteter.
Prøver fra hver batch gjennomgår trykkprøving.
Endelig inspeksjonsark er signert av kvalitetsveiledere.
Konklusjon: Konsekvent teeproduksjon
IFAN ASTM F877 kvinnelige komprimerings -tee oppfyller strenge prosesskontroller.
Hver enhet produseres med nøyaktig moldjustering.
Hvit fargetone forblir konsistent på tvers av alle partier.
Tråd- og kompresjonsdimensjoner følger faste toleranser.
Hver tilkobling testes for presis justering.
Overflatefinish og materialtetthet overvåkes kontinuerlig.
Emballasje sikrer produktintegritet under frakt og lagring.
Etiketter gir sporbarhet fra produksjon til levering.
Ingen enheter sendes uten å passere visuell og mekanisk inspeksjon.
Endelige tees møtes Ifans detaljerte dimensjonale produksjonsstandarder.


