


1. Mekanisk konfigurasjon og tilkoblingsstruktur
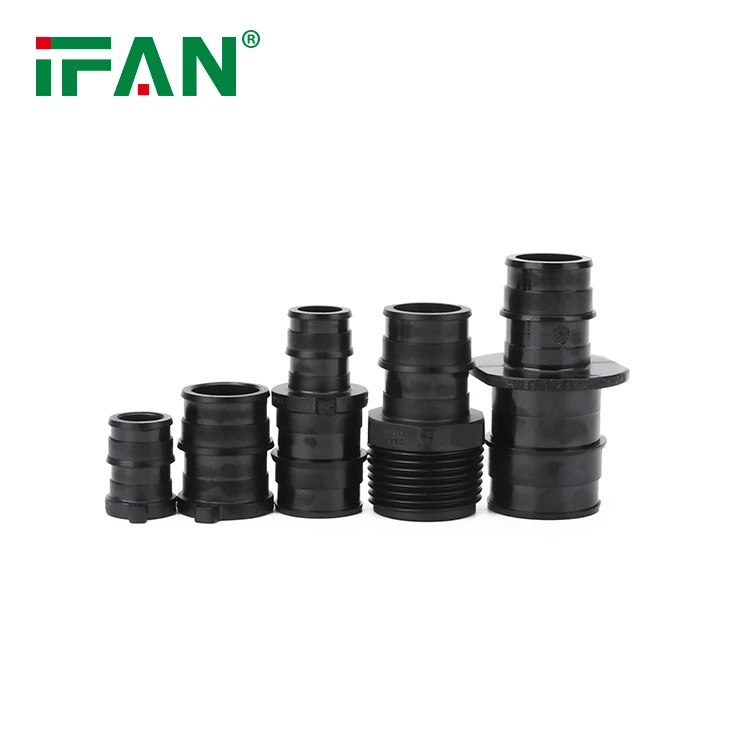
IFAN-hurtigkoblingspex-lysbildebeslag er konstruert med en flerkomponent kropp med en primær innsats, tetningsring og ytre glidehylse. Strukturen er designet for lineært engasjement, der PEX -røret utvides og den passende hylsen glir over for å danne en mekanisk lås. Sett inn kroppen inkluderer doble O-ringer og holder rygger for å forbedre forseglingsintegriteten. Dimensjoner følger ISO 15875-5 og ASTM F877 -kompatibilitet, og sikrer standardisert passform på tvers av forskjellige PEX -rørprodusenter. Komponentjustering blir bekreftet under montering for å oppfylle konsentrisitet og innsettingsdybdoleranser.
2. Basismaterialsammensetning og sertifisering
Beslagene produseres hovedsakelig fra CW617N smelte messing eller PPSU (polyfenylsulfon) for ikke-metalliske varianter. Messing råvarer er sertifisert per EN 12165 med elementær analyse som bekrefter overholdelse av drikkevannskrav. PPSU-deler er støpt ved bruk av jomfruharpiks med termisk og kjemisk motstand bekreftet gjennom DSC (differensial skanningskalorimetri) og FTIR (Fourier-transform infrarød spektroskopi). Alle materielle partier er logget for sporbarhet og kvalitetskonformitet. Messingkomponenter er glødet etter smelling for å redusere gjenværende stress og maskinering av maskinering.
3. Overflatefinish og platingbehandling
For messingbeslag brukes en overflatebehandling gjennom elektroplatering eller mekanisk polering. Nikkel- eller kromplateringslag varierer fra 8 til 15 uM, bekreftet ved virvelstrømbeleggstykkelse. Overflateuhet opprettholdes ved RA mindre enn eller lik 1,6 um for å sikre jevnt engasjement med røroverflater og minimal friksjon under installasjonen. PPSU-beslag er ferdige med rengjøring av muggfrigjøring og antistatisk behandling. Salt sprayetester per ISO 9227 utføres på belagte beslag for å validere korrosjonsmotstand under utvidet eksponering.

4. O-ring tetningssystem og elastomer spesifikasjoner
Hver montering inkluderer doble EPDM O-ringer plassert i forhåndsmaskinerte spor på innsatsen. O-ringene oppfyller en 681-1 krav til elastomerforseglinger og er motstandsdyktige mot termisk sykling, klorert vann og mekanisk kompresjon. Hardhet testes ved hjelp av kysten av en durometre, målrettet verdier mellom 70–80. Kompresjonssett -tester og forlengelse i brudd utføres per henholdsvis ASTM D395 og D412 -standarder. Smøring påføres O-ringene før montering for å lette innføring av rør uten skade.
5. Skyvhylseutforming og retensjonskraft
Den ytre glidehylsen er produsert av rustfritt stål eller aluminiumslegering, avhengig av produktvariant. Den indre diameteren er nøyaktig maskinert for å matche den utvidede rørets ytre diameter, og gir tett aksial retensjon når den er plassert. Hylse ender er skrå for å lette glidende bevegelse under tilkoblingen. Aksialkraftstester bekrefter at hylsen holder røret sikkert under trykk og termiske ekspansjonsbetingelser. Mekanisk testing utføres for å måle innsettingskraft, uttrekksmotstand og vedvarende belastningskapasitet på tvers av temperatursykluser.
6. Dimensjonale toleranser og utskiftbarhet
Alle kritiske dimensjoner-insert OD, O-ring-spordybde, hylse-ID og montering av lengde er maskinert eller støpt innen ± 0. 05 mm toleranser. Digitale bremser og koordinatmålingsmaskiner (CMMS) brukes til validering. Beslagene er designet for å være kompatible med PEX-rør i samsvar med ISO 15875 og ASTM F876, noe som muliggjør systemomfattende utskiftbarhet. Beslag testes ved hjelp av målerverktøy og parringsdeler fra tredjepartsprodusenter for å sikre kompatibilitet på tvers av merkevarer og ytelse.
7. Hydrostatisk trykk- og lekkasjetesting
Hver IFAN-hurtigkobling av PEX-glidemontering blir utsatt for hydrostatisk trykkprøving ved 1,5 × det nominelle arbeidstrykket. Typiske testverdier når 20 bar i 10 minutter under rent vannforhold. Lekkasjeinspeksjon gjennomføres gjennom visuell nedsenking og lufttrykkstesting med bobledeteksjon. Testing på batchnivå inkluderer verifisering av høyt trykk, der beslag må overskride svikttrykksterskler over 50 bar. Dokumentasjon blir registrert og koblet til Production Batch -ID -er.
8. Termisk sykling og aldringsmotstandsevaluering
For å sikre ytelse under varierte miljøforhold, blir beslag utsatt for termiske sykkeltester mellom -20 grad og 95 grader. Hver syklus inkluderer en vannstrøm med trykk gjennom monteringen over et definert tidsintervall. PPSU- og messingkomponenter blir inspisert for dimensjonsendring, misfarging og forseglingsintegritet etter sykling. Ytterligere aldringstester inkluderer UV -eksponering for polymerdeler og saltsprayutholdenhet for belagte komponenter. Resultatene blir vurdert i henhold til ISO 19893 og ASTM F876 annektere en teststandarder.
9. Assembly Line Quality Control and Inline Inspection
Monteringsproduksjon inkluderer flere sjekkpunkter for kvalitetskontroll. Disse inkluderer visuell inspeksjon for overflatedefekter, dimensjonal validering og O-ring tilstedeværelsesbekreftelse ved bruk av maskinsynssystemer. Etter samsvar, er 100% av beslagene funksjonelt sjekket for intern blokkering og konsentrisitet. Momentsensorer brukes til å verifisere tettheten til pre-monterte komponenter som ermer eller integrerte adaptere. Operatører følger standard driftsprosedyrer (SOP), og inspeksjonsdata er logget i ERP -systemet for sporbarhet.
10. Emballasje, merking og sporbarhet av produkt
Ferdige beslag rengjøres, tørkes og pakkes i individuelle rom eller forseglede poser for å forhindre forurensning eller deformasjon under transport. Hver pakke inneholder etiketter som indikerer delenummer, materialtype, trykkklasse og produksjonslasse. QR -koder lenker til digitale sertifikater og produkthåndbøker. Lagringsinstruksjoner, temperaturområder og installasjonsveiledning er tydelig trykt for forsyningskjeden gjennomsiktighet. IFANs emballasjeprosess følger ISO 9001: 2015 -prosedyrer, og sikrer sporbarhet fra råstoff til endelig forsendelse.
Konklusjon: Produksjonspresisjon og teknisk pålitelighet
IFAN-hurtigkoblings-lysbildebeslagene er utviklet gjennom et strengt produksjons- og inspeksjonsramme. Fra råstoffanalyse til maskinering, O-ringintegrasjon, plettering og trykkprøving, er hver komponent kontrollert for dimensjons nøyaktighet og tilkoblingsintegritet. Beslagene er bygget for å utføre under hydraulisk stress og temperaturvariasjoner mens de opprettholder lekkasjetette tetninger. Med strukturert sporbarhet og kompatibilitet på tvers av globale PEX-rørstandarder, leverer IFAN et høyspesifikasjonsprodukt for teknisk krevende rørledningssystemer.


